霸州市玉合兴纸管塑料制品厂缠绕膜纸管生产工艺及质量控制流程
在工业包装领域,缠绕膜纸管的质量直接决定了薄膜卷材的运输安全与使用效率。霸州市玉合兴纸管塑料制品厂深耕纸管制品定制生产多年,围绕工业缠绕膜纸管、塑料管材加工及包装纸筒、塑胶套筒的制造,形成了一套完整的工艺控制体系。今天,我们从原料到成品,拆解其中的关键环节。
一、原料选配:决定纸管强度的第一道门槛
工业缠绕膜纸管并非普通纸卷那么简单。我们采用**高强牛卡纸与螺旋卷绕工艺**,基材定量控制在150g/m²至220g/m²之间。针对不同客户对径向抗压的要求,还会在纸层间添加环保型增强胶粘剂——这种胶的固含量需稳定在48%±1%,否则后续烘干时极易出现分层或起泡。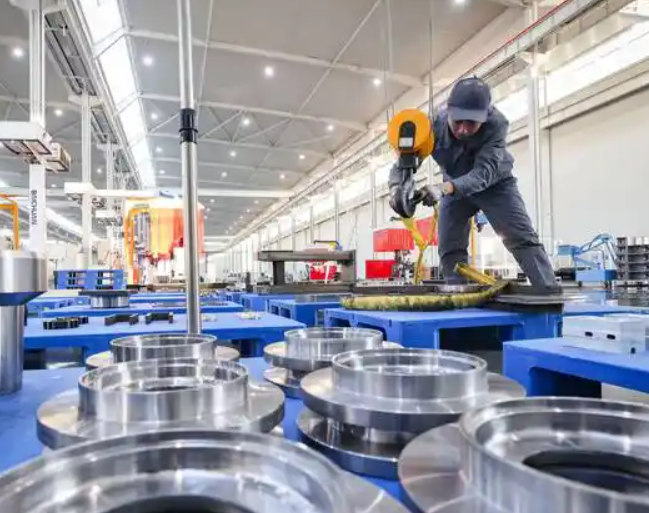
值得一提的是,霸州市玉合兴纸管塑料制品厂在塑料管材加工环节,会同步对纸管内壁进行**覆膜处理**。这层PE或PP膜不仅防潮,更能减少纸管与缠绕膜端面摩擦产生的粉尘,对洁净度要求高的食品级膜生产线尤为重要。
二、卷绕与干燥:精度与效率的平衡
卷绕工序采用数控螺旋机,主轴转速设定在320~380rpm,同时根据纸管壁厚(常规8mm~15mm)自动调节送纸张力。张力波动若超过±0.3kN,就会导致纸管圆度偏差超0.5mm,后续套入塑胶套筒时极易卡顿。我们的操作标准是:每批次抽检5%的管体,用千分尺测量两端及中部直径,确保圆度公差≤0.3mm。
干燥是另一个隐性难点。行业内常有厂家为赶工期将烘干温度提至90℃以上,结果纸管脆性大增。我们采用**阶梯式升温曲线**:先在55℃下预烘40分钟,再升至72℃恒温烘干120分钟,最后自然冷却至室温。这套流程能让纸管含水率稳定在7%~9%之间,既保持韧性,又避免后续存放发霉。
在包装纸筒的定制生产中,客户常要求特定内径(如76mm、152mm)和长度(最长可做3米)。我们的解决方案是:内径公差控制在±0.15mm,端面切割采用双刀同步修边,毛刺高度不超过0.2mm。
三、数据对比:为什么我们的纸管更耐用?
- 径向抗压强度:以壁厚10mm的工业缠绕膜纸管为例,我厂实测均值可达420kgf/100mm,高于行业常规的350kgf/100mm。
- 表面平滑度:覆膜后摩擦系数降至0.18~0.22,而普通纸管通常在0.35以上,这意味着膜卷抽取时更顺畅。
- 端面垂直度:使用专用夹具打磨后,垂直度误差≤0.5°,可有效减少缠绕膜跑偏概率。
除了标准品,我们也提供胶粘带纸管、化纤纸管等各类纸管制品定制生产服务。从模具设计到试产,通常只需3~5个工作日;批量订单的交付周期则根据数量控制在7~15天。每一批出厂产品,均附有抗压、含水率、圆度三项检测报告。
缠绕膜纸管的品质,往往藏在那些看不见的细节里——张力、温度、胶量,每一个参数都经过反复验证。霸州市玉合兴纸管塑料制品厂愿意用这些扎实的工艺数据,为您的包装线提供稳定可靠的配套支持。