工业缠绕膜纸管芯强度与材质选择关键技术要点解析
工业缠绕膜的收卷质量,很大程度上取决于那根不起眼的纸管芯。它不仅要承受膜卷自重带来的径向压力,还要应对高速运转时的扭矩与张力波动。霸州市玉合兴纸管塑料制品厂在多年为包装、印刷及新材料行业配套的过程中,发现很多客户对纸管芯的认知仍停留在“能卷就行”的阶段,这往往导致断膜、褶皱甚至设备事故。
强度失效的根源:不只是“厚”与“薄”
很多用户单纯追求纸管壁厚,认为加厚就能解决一切。实际上,工业缠绕膜纸管的强度主要由原纸的螺旋角度、胶黏剂渗透率以及层间结合力共同决定。我们曾对市面上一批壁厚12mm的纸管进行环压测试,其数值竟低于我们厂生产的9mm产品——差别在于劣质原纸的纤维方向紊乱,且胶水固化后脆性过大,导致受力时层间剥离。选择纸管,第一道门槛是原纸的定量(建议不低于420g/m²)与螺旋角控制在30°至45°之间。
塑料管材加工中的“应力预释放”工艺
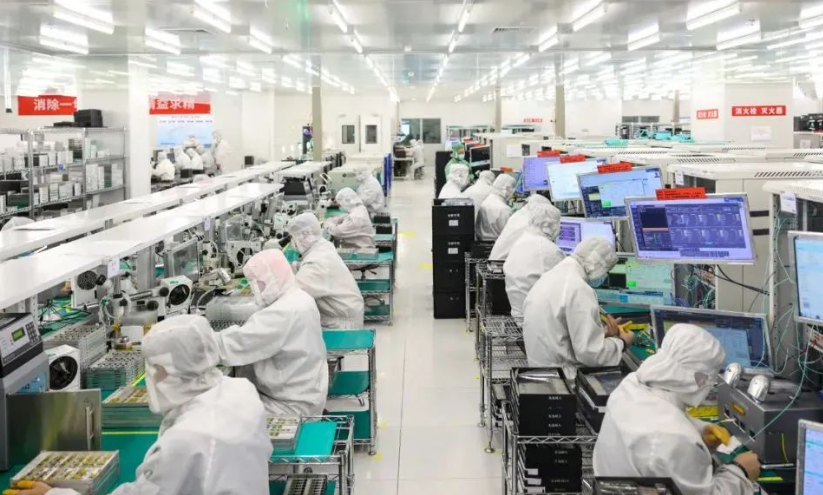
在霸州市玉合兴纸管塑料制品厂的车间里,每一支工业缠绕膜纸管芯都要经过一道关键工序——恒温恒湿平衡处理。缠绕膜在收卷时会施加持续的外力,如果纸管自身的残余应力未消除,使用中极易发生椭圆变形。我们的做法是:在纸管成型后,将其置于温度25°C±2°C、相对湿度55%±5%的环境中静置48小时以上,让水分与纤维达到动态平衡。这一步骤能显著降低翘曲率,实测数据表明,处理后的纸管圆度偏差可控制在0.3mm以内。
关于包装纸筒的定制,很多客户会忽略一个细节:端面倒角处理。未经倒角的纸管在穿轴时,强烈的摩擦会刮伤塑胶套筒内壁,甚至产生碎屑污染洁净车间。我们提供30°、45°及圆角三种倒角规格,并可根据客户要求进行端面浸蜡或封边处理,以抵御高湿环境下的吸潮软化。
数据对比:不同材质的适用边界
为了更直观地说明问题,这里分享一组我们内部的测试数据(基于相同壁厚10mm、内径76mm的样品):
- 全木浆纸管(进口针叶浆):抗压强度约2850N,耐水性良好,适合高速分切(≥300m/min),成本较高。
- 国产混合浆纸管(含竹浆或废纸浆):抗压强度约2100N,性价比突出,适合中低速(≤200m/min)及常规膜种。
- 高强复合纸管(内衬玻纤网格):抗压强度突破3800N,但切削加工难度大,多用于重型或宽幅膜卷。
如果您的缠绕膜宽度超过1.5米,或者收卷张力设定超过35N,建议直接选择全木浆或复合材质,避免后期因纸管蠕变导致的运行抖动。
在包装纸筒与塑胶套筒的配合精度上,我们坚持采用内径公差±0.2mm的标准。这个数字看似苛刻,却能保证纸管与气胀轴或机械轴的接触面积均匀,减少局部压强过载。同时,针对需要重复使用的纸管,我们会建议客户选用防水型胶黏剂,并增加表面施胶层,这样即使表面沾有少量油渍或溶剂,也能轻易擦拭且不渗透。
纸管制品的定制生产,从来不是简单的尺寸复制。霸州市玉合兴纸管塑料制品厂:工业缠绕膜纸管,塑料管材加工,包装纸筒,塑胶套筒,纸管制品定制生产,我们更关注的是您产线上的实际工况——是高速宽幅,还是低速窄幅?是洁净无尘,还是湿度偏高?这些参数直接决定了原纸配方与成型工艺的选择。如果您的缠绕膜收卷频繁出现内松外紧或端面不齐,不妨先检测一下纸管芯的平压强度与吸水率,这往往是比设备调试更隐蔽的症结所在。